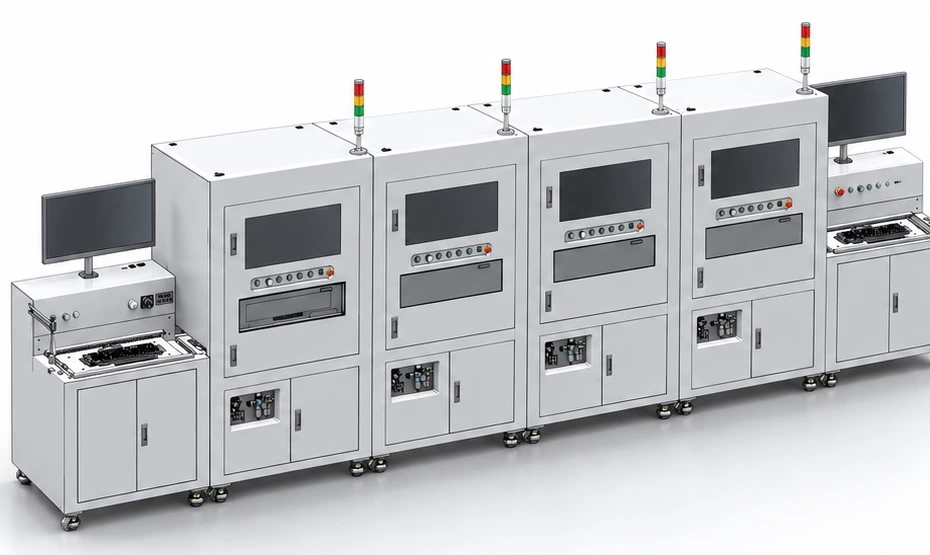
键盘整机六工位自动测试线
键盘自动测试线 · 6 工位
集成上料绑定、高低键与螺丝检测、ATE功能测试、产品清洁、RGB与字符AOI检测及结果汇总取出,支持条码关联、MES上传与NG流转管控。
咨询此设备 →整机自动测试、检测与结果追溯
面向键盘整机自动测试需求,将结构、功能、灯效、字符及外观检测串联为完整流程。各工站检测结果统一汇总,并与产品条码关联,实现产品测试标准化与数据化管理。
- 工站数量:6 个
- 整线尺寸:约 5200(L) × 700(W) × 1800(H) mm
- 方案产能:UPH 180
- 数据管理:条码绑定、MES 上传、NG 拦截
以上为该方案配置,实际产能与产品规格、测试项目及现场运行条件有关。
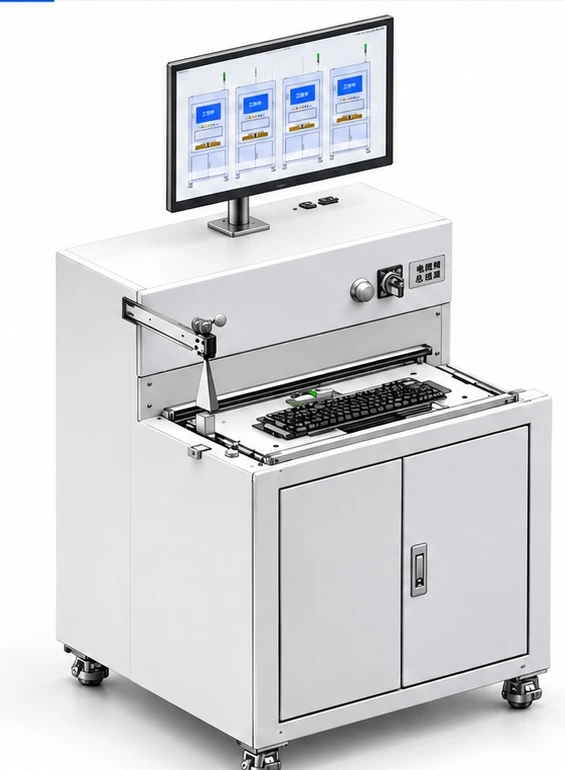
投入站
产品上料、工装升降与整线运行监控
衔接人工上料与自动测试流程。扫码枪读取键盘条码,完成装载与 Type-C 连接后,按下启动进入后续测试。
集中显示各工站名称与动作状态,以工装位置动画呈现输送位置,并显示扫码条码信息。
从下层接收回流工装板,提升至上层投入位置,供下一台产品装载。
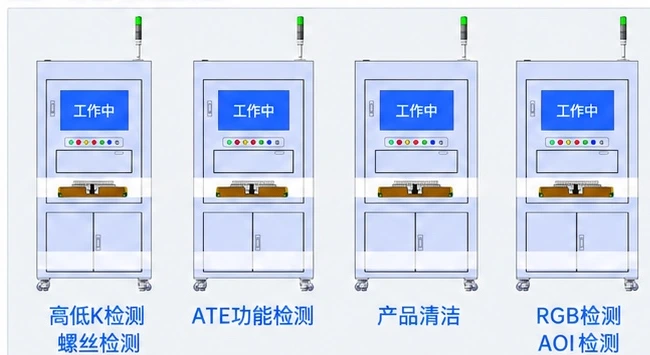
高低键与螺丝检测站
键帽高度测量与背面视觉检测
工装到位后顶升定位,键盘保持静止。上方激光移动扫描,下方相机配合光源检测,全程无需翻转。
采用激光三角测量,连续采集表面高度数据。计算各键帽相对基准面的高度,按设定公差判定高低键。
下方相机与光源采集背面图像,检查螺丝有无,并识别可见缺损、崩坏等外观异常。检测区域、标准值及公差可配置,异常位置与结果自动标记。
ATE 功能测试站
限定力度敲击与按键功能响应检测
工装到位后顶升定位,气缸模组在限定敲击力度下,按设定顺序执行按键动作,完成按键功能响应检测。
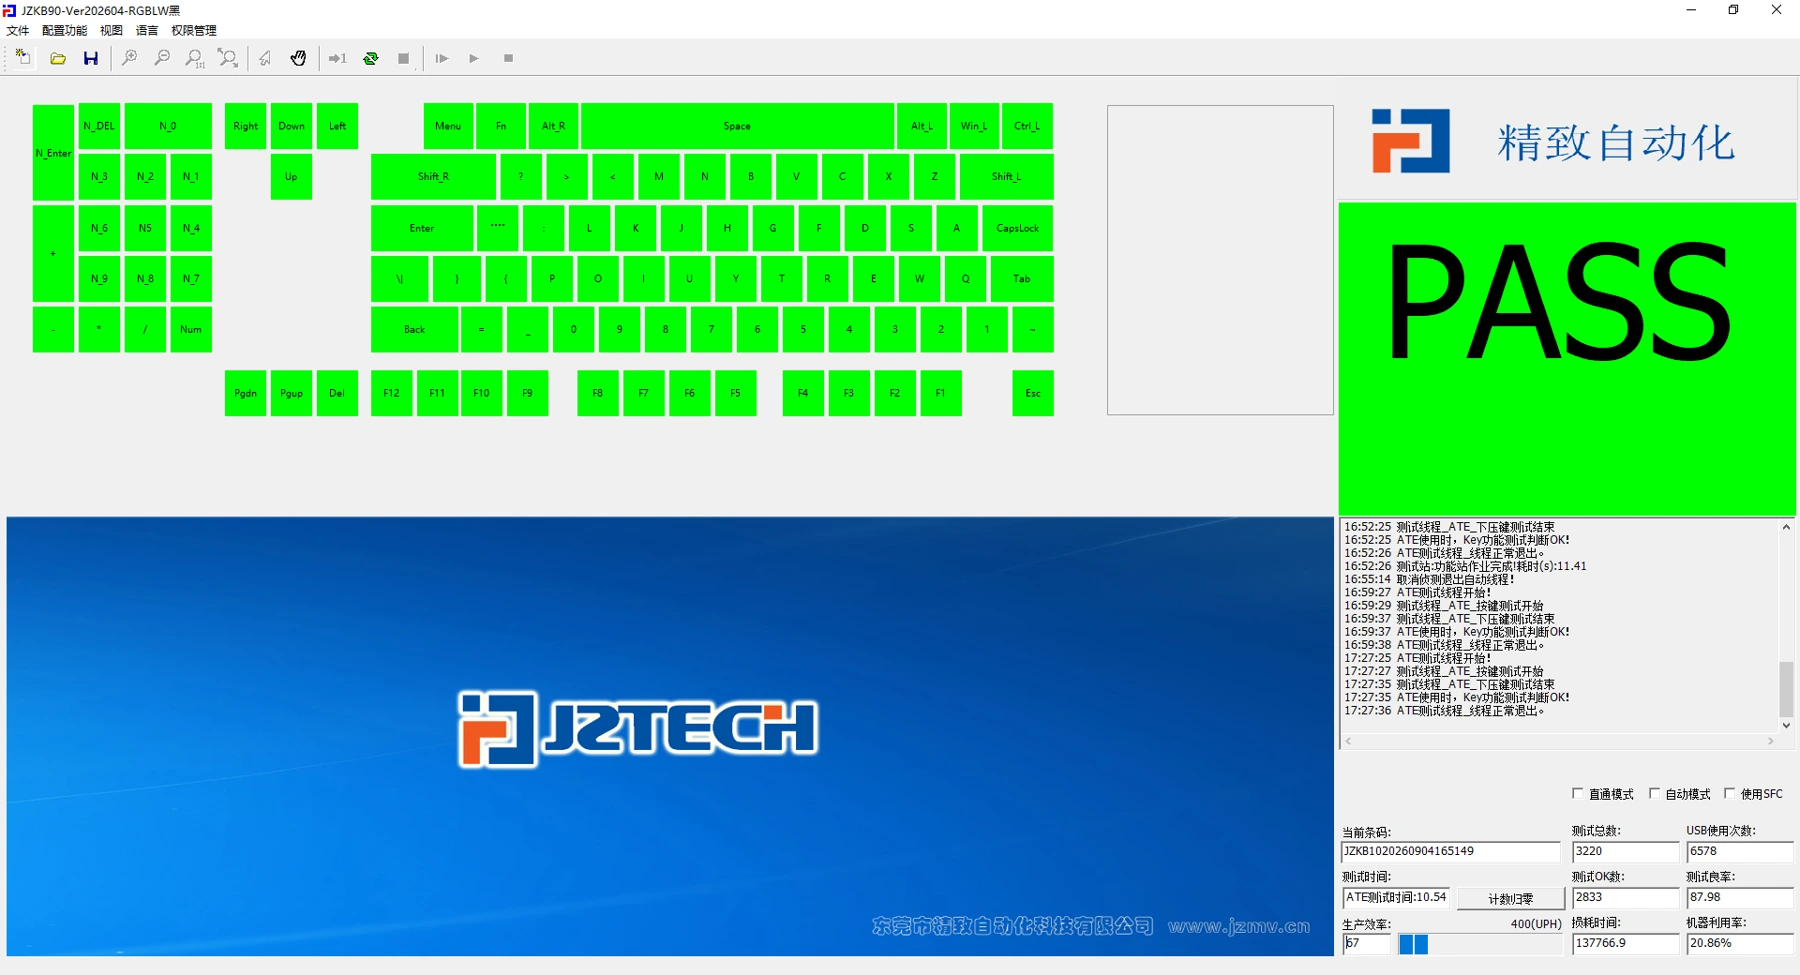
通过键位图查看测试状态,显示整机测试判定结果。
可配置键位坐标、运动速度、响应超时及重测次数,按产品测试要求设置动作与判定参数。
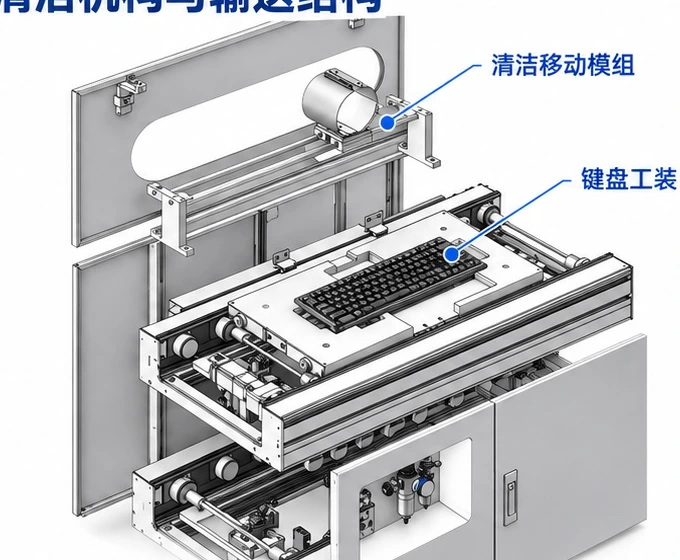
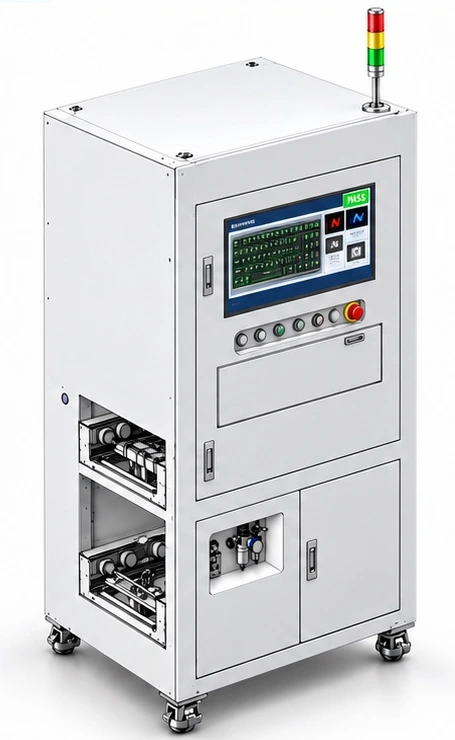
产品清洁站
旋转毛刷清扫与吸尘过滤
模组末端旋转毛刷清扫键盘表面的灰尘与异物,吸尘装置配合收集清扫产生的尘屑。
清洁模组与键盘分别左右移动,通过相对运动完成清洁区域覆盖。
吸尘装置连接后端过滤箱,对吸入的灰尘与异物进行过滤收集。
RGB与字符AOI检测站
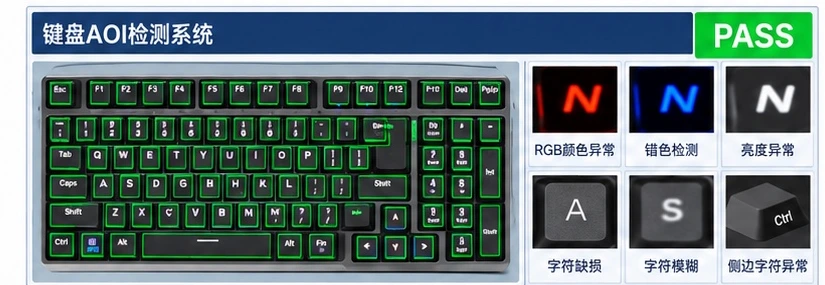
键盘灯色、亮度、字符排序与外观视觉检测
工装到位后顶升定位,键盘按测试模式点亮。上方相机采集整机图像,结合视觉算法对RGB灯色、白色显示、亮暗一致性及字符信息进行自动判定。
识别各按键发光区域的颜色类别与亮度水平,判断RGB灯色是否正确,白色显示是否偏色,并检测亮暗不均、缺亮、错色等异常。
对键盘主字符、功能字符及侧边字符进行识别比对,检查字符内容、位置与排序是否符合标准,防止错字、漏字及装配混料。
检测丝印缺损、字符残缺、模糊、偏移等外观不良,并在界面中标记异常位置,同步输出整机判定结果与缺陷缩略图。
取出站
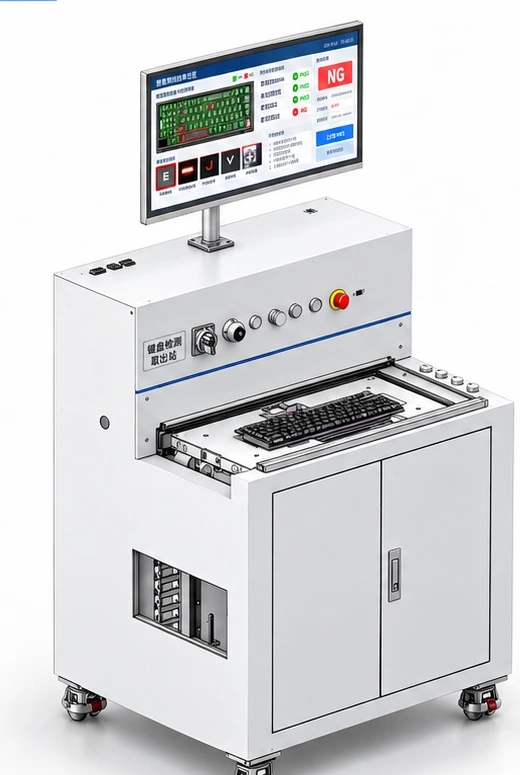
整机结果汇总、MES上传与人工取出
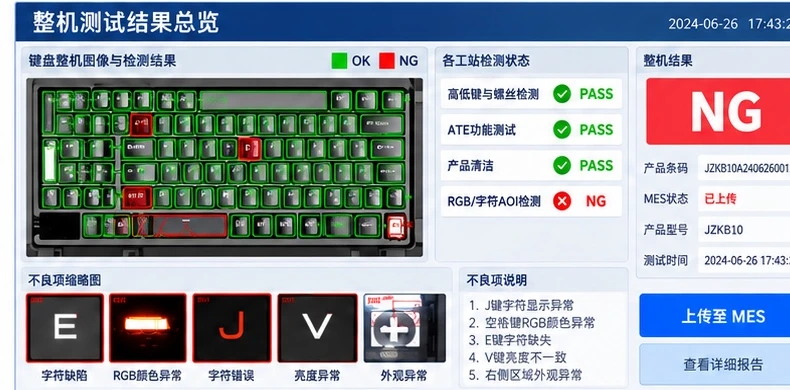
产品到达升降机平台后,系统调出当前键盘整机测试结果,集中显示各工站检测状态与异常项目。人工确认结果后,拔出 Type-C 接口并取出键盘,完成整机下料。
汇总显示高低键、螺丝、ATE 功能、清洁及 RGB/字符 AOI 等工序结果,标记不良位置并输出缺陷缩略图,便于快速确认整机状态。
测试完成后自动绑定条码并上传结果至 MES,记录整机测试履历。若存在不良项目,则判定为 NG,限制下一工序继续流转,防止异常产品进入后段。
规划键盘整机自动测试流程
提供键盘规格、检测项目和产线要求,沟通工站配置与数据对接需求。