一、客诉的真实来源,不在轴体
磁轴键盘的售后问题,很少是"按键按不下去"。更常见的是这三种:
- 触发点设得很浅,用户要按到底才出码——实际触发比设定更深
- 手指还搭在键帽上,键盘自己就触发了
- 一次按键,出两次码
查到最后,问题往往不在轴体本身,而在这把键盘的实际触发点,和它标称的设定值对不上。
传统键盘的通断测试查不出这类偏差。磁轴键盘在量产端要补两道检测:功能测试工站补逐键触发判定,视觉工站把检测对象从焊点扩展到决定触发点的几何量。只做一头,一致性立不住。
二、为什么两道检测必须一起上
机械轴和磁轴,判定逻辑根本不同。
机械轴的触发位置由轴体结构定死,想改只能换轴,所以功能测试可以围绕"通断"做:扫矩阵、看键码、看去抖,判据是二值的。
磁轴不是。触发点是一个可设定的行程位置——同一把键盘,有人设 0.8 毫米,有人设 2.0 毫米。设定越浅,越容易撞上两件事:实际触发点比设定更深,以及回弹不足导致的重复出码。
而实际触发点会被装配挪动。轴体插入深度不足、轴体倾斜、键帽高低差,每一项都在把它往别处推。这些是装配几何问题,功能测试看不见。
一条边界要先讲清楚。
出厂前的逐键标定、补偿参数写入固件,通常由工厂的烧录工位和软件组,用轴体方与主控方提供的工具完成,不属于检测设备的功能范围。
检测设备负责的是后面那一段:参数写好、触发点设定之后,判定每一键的实际表现,并把结果留下来。
两道检测分工很明确:功能测试管"每一键对不对",视觉检测管"决定它的装配链到不到位"。
三、第一道:功能测试工站补逐键触发判定
在原有的矩阵扫描、键码比对、去抖检查之上,补三件事。
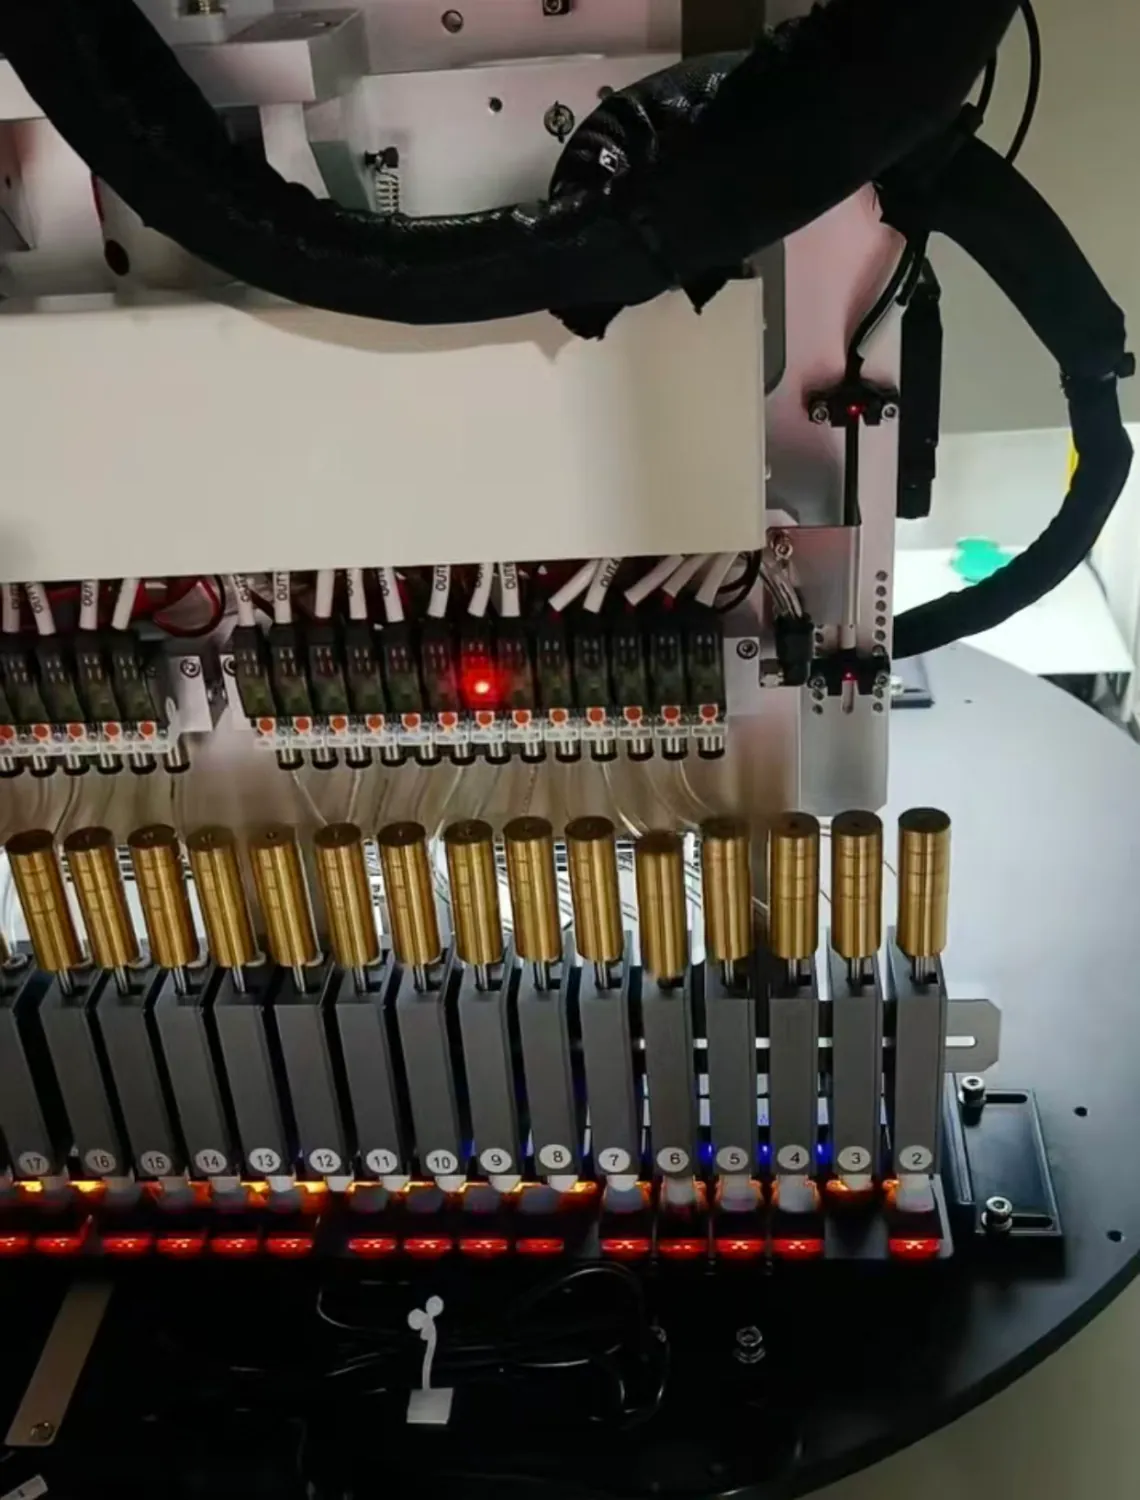
1. 按已设定的触发点,做实际触发判定。
工装压到指定行程,读这个键在设定位置前后的出码情况——有没有按预期出码,有没有在设定位置以下不该出码却出了。
2. 用统一按压速度换横向可比性。
产线真正要看的,不是单键能不能触发,而是一把键盘上百个键,在同一条件下是不是都落在同一个窗口里,这批和上批是不是还一致。
速度统一,键与键、批与批的数据才可比,才谈得上做分布。各按各的速度,测出的差异里混着工装自身的变量,客诉举证时拿不出证据。
3. 判定结果留下来,挂得上这台机器。
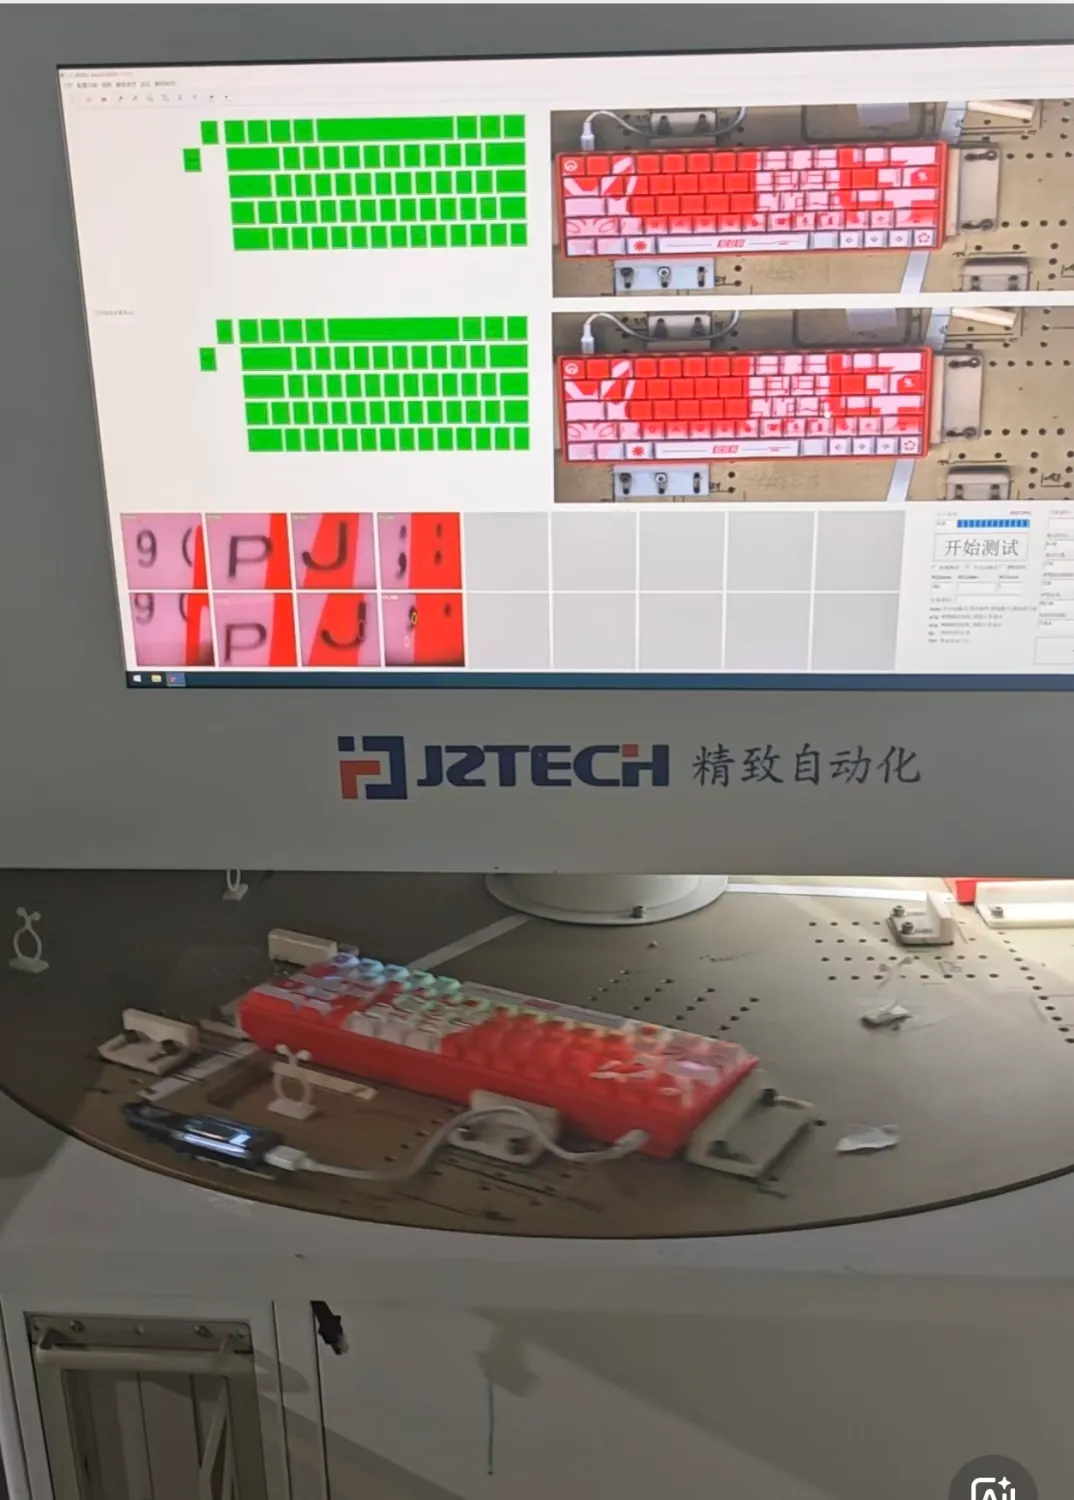
逐键判定结果、当批触发点设定值、工位信息一起存。
这里有个行业变化值得留意:推荐性国标 GB/T 48254-2026(2026 年 9 月 28 日发布、2027 年 1 月 1 日实施),第一次让"纸面写多少、就要用同一套方法量出多少"有了公共尺子。手里握有逐键数据的人,在抽查和客诉举证时不用猜。
四、第二道:视觉工站从焊点扩到几何量
传统键鼠 AOI 的主战场是焊接与贴装:元件有无、偏移、立碑、连锡、字符与背光。磁轴键盘要多看一层,而这一层不是电路问题,是尺寸和姿态问题。
1. 轴体到位与姿态。
插入深度不足或倾斜,会改变磁芯与传感元件的间距;漏装、装反、极性错,电气测试可能照样"能过",触发点却整体偏移。这一项要测的是高度与姿态,不是测有无。详见3D 高低 Key 测试机。
2. 传感元件贴装。
这类元件封装小、引脚少,还常被轴座与定位件遮挡,普通双面打光容易误判,需要多角度照明或 3D 测量,确认贴装共面性与焊点状态。对应设备见柜式键盘 AOI 视觉检测设备。
3. 字符与背光。
透明外壳加 RGB,会把键帽高低差、字符偏位、灯珠亮暗不均一起放大。这部分可以和外观检测合到同一台视觉设备里做。
4. 一个容易被忽略的风险:工装带磁。
带磁的吸盘、螺丝刀、料盒、气动夹爪,会把外部磁场带进工位。不造成短路,却会挪动标定结果——让上一道工序刚做好的标定失效。
这类风险视觉检测抓不到,只能靠消磁和点检制度管住。但它必须在标定工位规划阶段就一起考虑,否则数据看着合格,装机后手感不对。
五、落地顺序建议
- 逐键触发判定与数据记录建议全检——这是磁轴一致性的底线,抽检等于放漏
- 温漂、寿命、破坏性项目按批次抽检——不必占用主线节拍
型号多、轴体与固件组合复杂时,检测工序容易变成排产瓶颈。多品种小批量更适合柔性方案:程序模板化、参数按型号建库,换款时只换定位件、调程序,具体思路见柔性视觉 AOI 的落地思路。
六、设备侧我们做哪一段
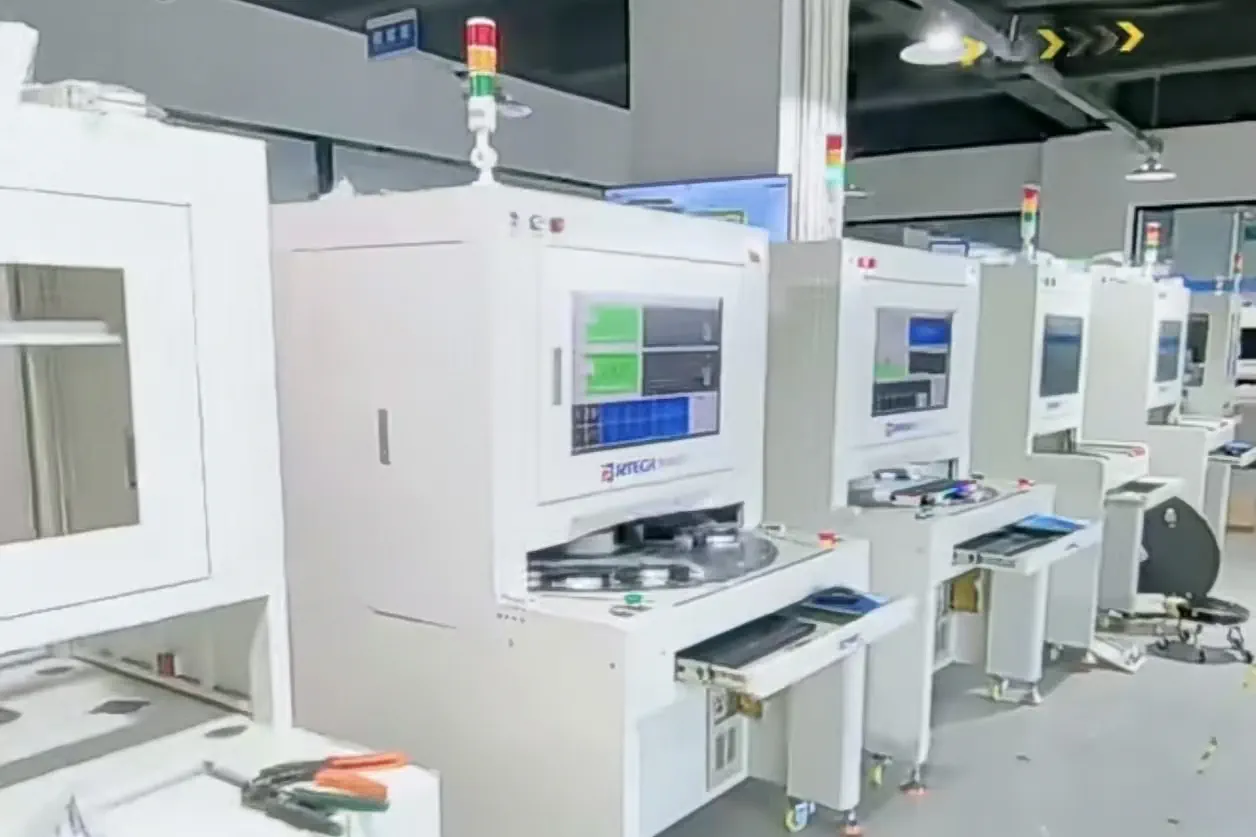
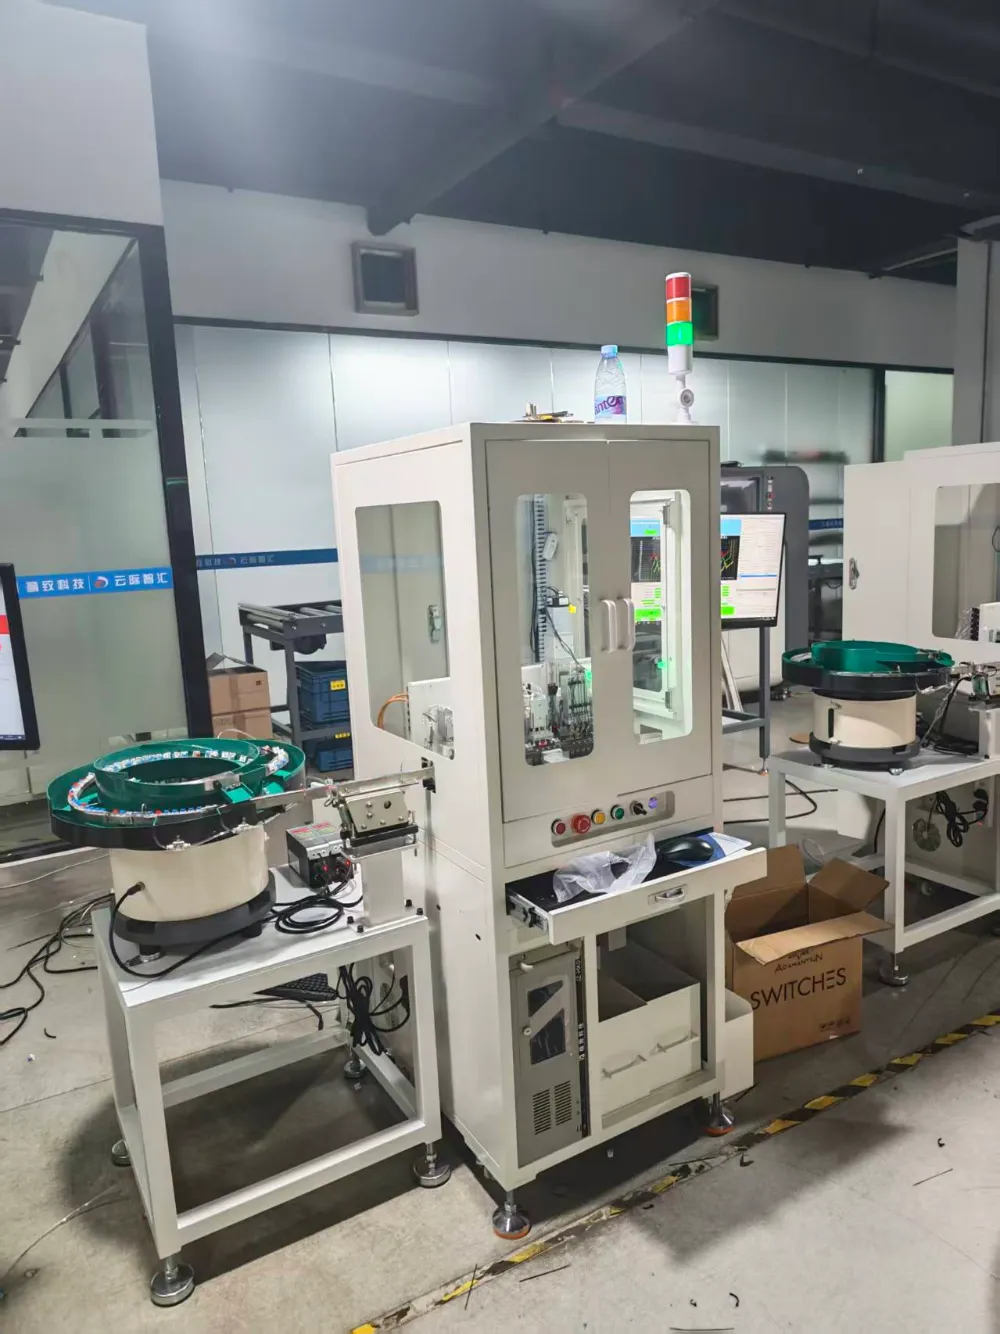
精致自动化做键鼠产线的 AOI 视觉检测设备和 ATE 功能测试设备,程序自己写,设备自己组装,支持非标定制。
在磁轴这个方向上,我们承担设备侧的那一段:
- 按设定触发点做逐键判定,把"能不能过"变成"每一键差多少"
- 用统一条件采集,让单键数据变成键与键、批与批可比对的分布
- 把决定触发点的几个几何量(轴体高度、倾斜姿态、贴装共面性)做进视觉工站
标定和参数写入在工厂那一侧,我们负责让它可验证、可追溯。
如果你正被磁轴键盘的手感一致性、重复出码问题困扰,或者手里还没有逐键数据可以拿去举证,欢迎随时沟通,我们按你的产量、轴体方案和固件组合,给出对应的检测工位配置建议。