一、先说清楚:不是工人不认真,是这道题本来就做不成
很多键鼠OEM工厂的困惑是这样的:全检岗位一个没少配,工资照发、班次照排,可客户投诉还是那几类——虚焊、弹片偏移、PCB微小裂纹、外壳细微划痕。查来查去,最后结论往往是“漏检”,而漏检的责任落到了某个人头上。
这其实是把系统性问题当成了纪律问题。人眼做重复目视,有三条绕不过去的物理限制:
对比度阈值:锡点反光下的微裂纹、同色外壳上的细划痕,本身就在人眼可分辨极限附近。光线角度偏一点、工件转个方向,就看不见了。
注意力衰减:长时间单一动作的重复判定,注意力必然下降。这不是态度问题,是生理规律,加人、加班、扣绩效都改变不了。
节拍挤压:产线节拍是硬的。判定时间被压到极限时,员工只能牺牲“看不确定的那一下”来保住产量——这是现场最真实的取舍,而报表上不会写。
所以传统人工全检能拦住的,是明显的、大的、发生在后段的缺陷。真正吃掉利润的那批,是不明显、微小、发生在前段的——这就是“隐性漏检缺口”。
二、良率好看,为什么出货还是出问题:直通率的连乘效应
这是很多工厂报表上的盲区。单工位检出率、单工位良率看着都很漂亮,但产品是串联过站的。按 10 个过站工位直接算一笔账:
单工位保持率 99%,10 个工位串联后的整体直通率约 90.4%。
单工位保持率 98%,整体直通率约 81.7%。
单工位保持率 95%,整体直通率只剩约 59.9%。
也就是说,每个工位都“差不多99分”,整条线出去其实是90分;只要有一个工位长期在95%,出货质量就断到60%。而抽检模式下,10%的抽检比例意味着另外90%的在制品完全靠运气——一旦是模具磨损、料批次变化、参数漂移这类批量性成因,缺陷不会均匀分布,抽检反而最容易被“抽不到”。
深度就在这儿:漏检不是偶发失误,是串联结构下的必然结果。你要的不是“更认真的眼睛”,而是在每个关键工位上做一次客观、可复现、留痕的全数检测。
三、缺陷分三级可检性:AOI 到底能拦哪一类
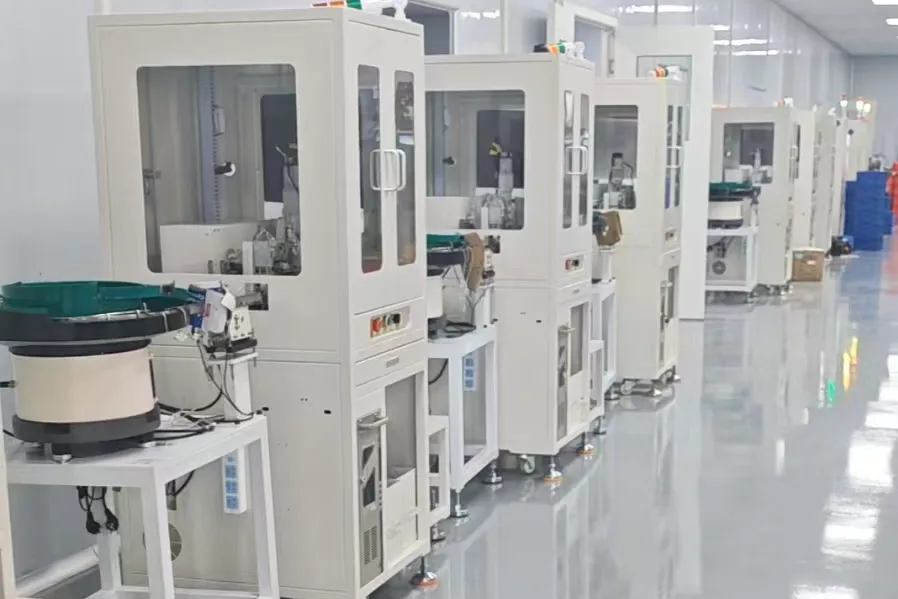
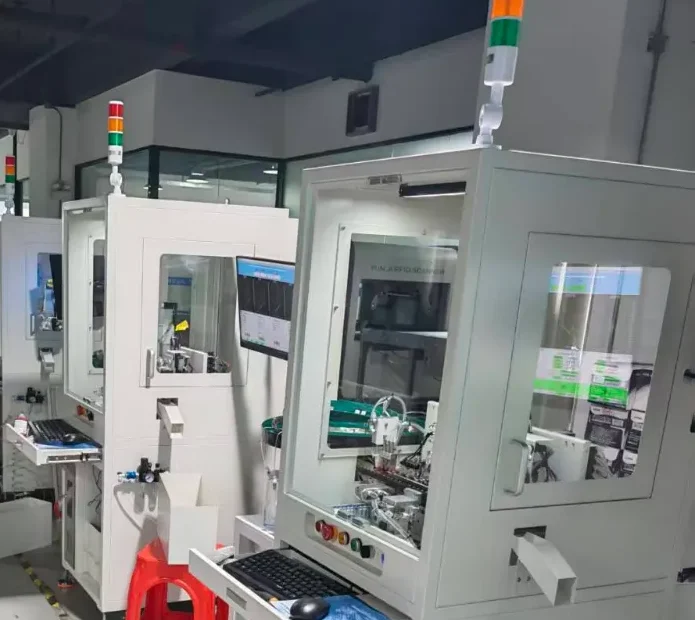
行业里谈AOI常常一句话带过,实际落地必须先做缺陷谱的可检性分级,这决定了设备选型和上点位置。
A 类·光学直接可见:缺件、错件、明显偏移、键帽装错、表面压伤。AOI 检出最稳,误判低,优先上。
B 类·需多角度或特殊照明:虚焊(润湿角异常)、弹片偏移、字符与丝印缺陷、细微划痕。要看打光方案与算法覆盖,这是代工厂漏检最集中的区域。
C 类·需测量或透射:PCB 微裂纹、装配间隙、内部结构到位。单靠可见光 AOI 未必够,可能要结合尺寸测量、3D 或后续功能测试(ATE)联合拦截。
一句话结论:别问“AOI能不能替人”,先问“我的高频客诉缺陷属于哪一级”。把近 6 个月的客诉单和退货单按这个分级归一次类,哪些该先上设备、哪些该先改工艺,答案会自己跳出来。
四、十倍成本法则:漏检真正的账单不在质检部门
制造业通行的十倍成本法则——缺陷发现得越晚,处理成本成倍上涨。在键鼠代工场景里,同一条虚焊漏检的成本阶梯大概是这样:
过站即刻检出:单件返工、参数回调,几分钟工时,几乎不伤订单。
后段装配发现:拆件返工、追溯同批,人工加停机,交期出现风险。
成品仓发现:整批翻箱复检,仓储、复检、出货延误一起发生。
客户验货拒收:整批退回、扣款,现金流、交期、信誉三重损失。
品牌终端客诉:市场返工、订单收缩,丢的是长期订单和后续新品份额。
做代工的都清楚:真正贵的从来不是返工费,是“这个厂不稳”的判断。品牌客户内部把供应商分级,一次批量质量事故可以抵消一整年准时交付攒下的信任。
五、验厂视角:自动化检测能力已经是入场券
越来越多品牌客户在验厂阶段把自动化检测设备列为实评项。问的基本是三件事:有没有全检能力,而不是抽检加口头承诺;有没有数据追溯,这一批什么时候过的站、判了什么、谁复判的;有没有闭环改善,检出数据要回到工艺,而不是只用于分拣不良品。
这三问背后是同一个逻辑:客户买的不是产品,是风险可控的确定性。具备AOI全检与数据留痕能力的工厂,在中高端品牌订单谈判里少被压价、多给份额——这是从低价内卷里跳出来的少数可行路径之一。
六、一线共鸣点:AOI 不是替代人,是把人从“看不过来”里救出来
现场最容易忽略的阻力是情绪。设备一旦上线,员工会理解成“要减人”,配合度反而下降,误判没人管、复判走形式,设备很快变成摆设。
正确的说法应该是:把重复判定交给设备,把人留给判定和处置。AOI 报警之后要不要放行、怎么处置、缺陷回到哪道工序,全靠人。设备提供的是“每一片都有同一标准的客观记录”,员工因此不用再为漏检背一个自己控制不了的锅。
七、上了 AOI 还是漏检?三个最常见的坑
第一,以为上了就零漏检。检出率取决于缺陷可检性与算法覆盖,B/C 类缺陷需要打光方案、模板与参数持续调优;拿 A 类的漂亮指标去承诺 C 类,迟早翻车。
第二,只买设备,不改流程。没有复判规则、误判与过杀的权衡口径、异常处置责任链,设备只会把“漏检问题”变成“误判争议”。
第三,浪费数据资产。AOI 每天产出的缺陷分布,本质是工艺改善的实时体检表——只用来分拣不良品,等于买了血压计只当手电筒用。
八、落地四步(务实版,不画饼)
第一步,缺陷清单化:把近半年客诉、退货、内废记录归成一张缺陷谱,标注发生工位与形态。
第二步,可检性分级:按 A/B/C 分级,明确哪些是 AOI 能立刻拦住的、哪些要配合 ATE 或先改工艺。
第三步,选点先上:优先选缺陷高发、后段不可逆、节拍宽裕的工位,例如 PCB 贴片后、外壳装配前,别一次全铺。
第四步,闭环打通:检出、复判、处置、数据回流工艺、参数迭代,同时把首页看板与报表的口径统一,不然报表和现场会互相打脸。
投入怎么算账,给一个可填的框架:设备投入 ÷(设计节拍 × 实际稼动率 × 剩余使用年限),把摊销落到“每件产品增加多少成本”;再对比一次批量客诉的实际损失,包括返工扣款、翻箱复检、交期违约与订单份额。多数做品牌代工、月出货上批量的工厂,这笔账在第 2 到 3 个订单周期就能算平——这不是成本项,是风险控制的对价。
延伸阅读:《键鼠代工行业算账:品质返工的隐性成本,正在悄悄吃掉工厂利润》《键鼠、3C小件量产时代:为什么专用AOI视觉检测已成工厂标配?》
小结:良率稳不稳,看前端拦住了多少
键鼠代工再往下压原材料和人工,空间已经很窄。把缺陷拦在产线前端、减少返工退货客诉带来的隐性损失,才是还能动手的地方。良率稳不稳,看的不是末端检出了多少,而是前端拦住了多少。AOI 视觉检测不是额外的成本,而是稳住客户订单、跳出低价内卷的一笔必要投入。