一、彩页上的数字,测的是理想世界
绝大多数设备厂商(包括我们自己)在宣传材料上写的重复精度、节拍、检出率、稼动率,通常是在这样一组前提下测出来的:
- 一套标准缺陷样板,缺陷类型明确、位置固定、形态典型
- 单一型号、单一配色,来料公差漂亮
- 连续运行,中间不换款
- 现场不抖、不反光,环境光与温湿度受控
- 调试工程师就在旁边,参数是照着那批样板调到最优的
这组条件下测出来的数字是真的,不是虚标。但它回答的问题是"这台设备最多能做到什么",而不是"这台设备在我的产线上能做到什么"。能力上限和产线承诺,根本不在同一个坐标系里。
二、把它当验收线,会出三类事故
第一类,误判率爆炸。
宣传页说检出率高,却没有同时给出误判率——检出的对立面就是误判。把良品判成不合格,产线的处理方式是停机、复判、返工;更常见也更麻烦的后续是,操作员私下把阈值往松调。这时候设备还在跑,但它已经名存实亡。一家具备规模化交付能力的大型代工企业讲过他们的教训:验收报告只写了"检出率达标",量产第一周整线因误判停了几十次,最后没人再用那台设备。
第二类,漏检从来不在这张表里。
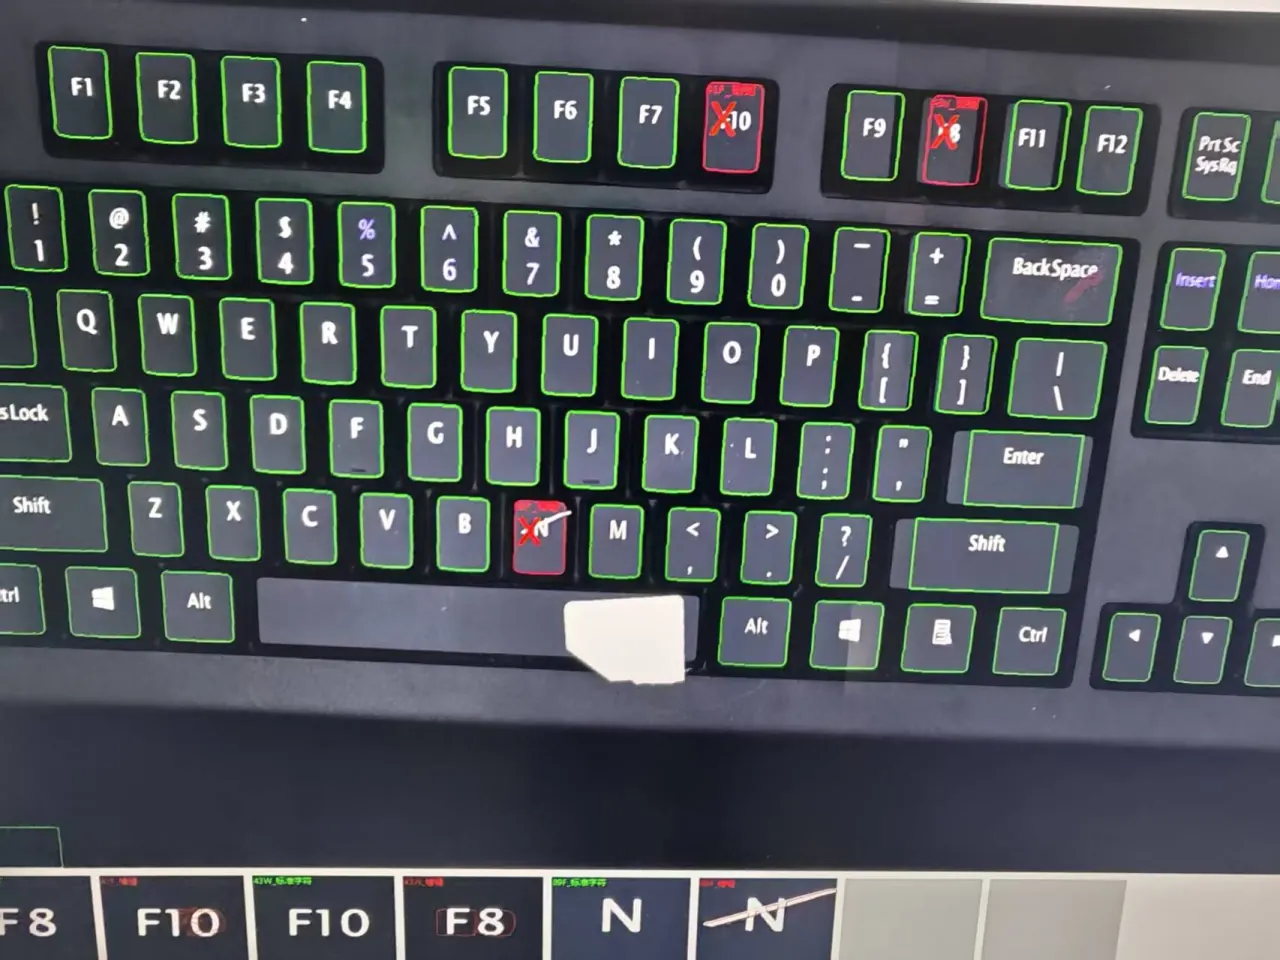
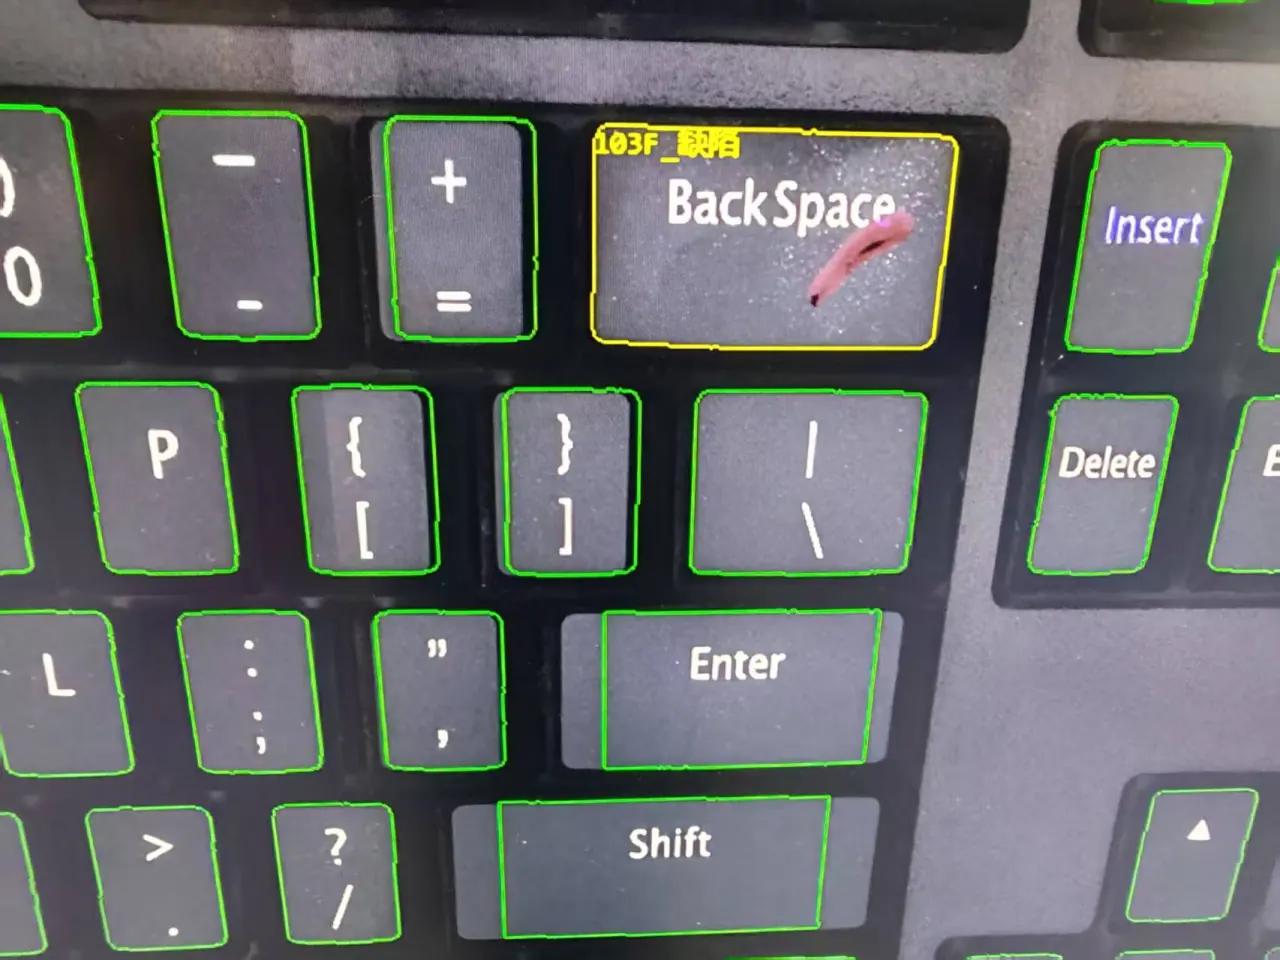
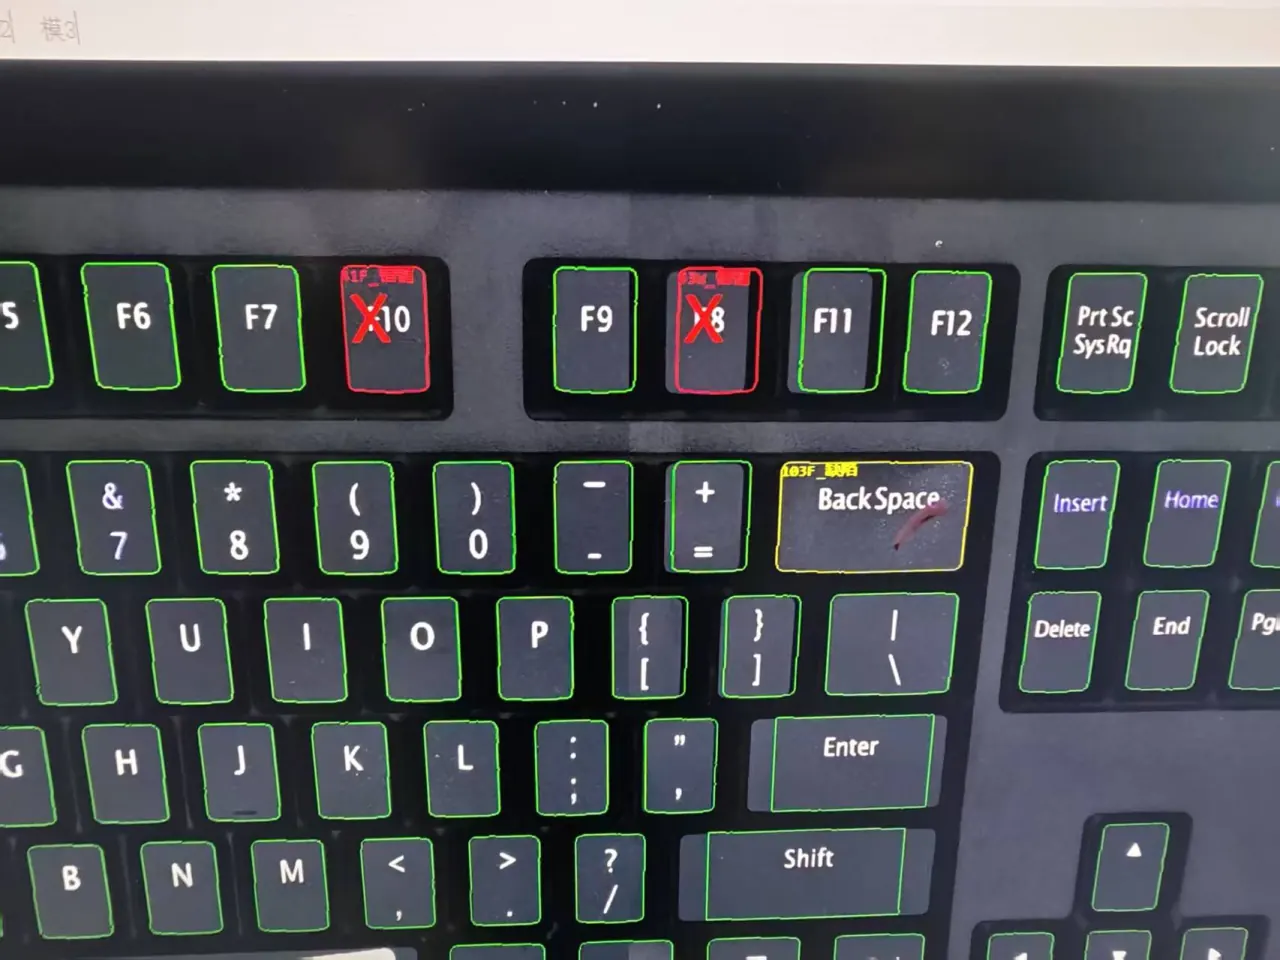
真正花钱的是漏检:客诉、退货、报废、召回。但漏检率没法在标准样板上测出来,因为样板上的缺陷是人为制作、类型有限的。真实产线上最贵的是边缘缺陷——深浅不一的镭雕、临界偏色的背光、装反却还能亮的键帽、公差边缘的高低差。这些在样板集里通常没有,或者数量极少。只看彩页上那个检出率,你验收的是一个理想世界。
第三类,换款让上一次验收结论全部作废。
宣传页那台设备跑的是一个型号,而你的产线要跑几十个 SKU。每换一个款,视野、判定项、触发点设定、治具位置都要跟着变。如果换款只能靠工程师现场重新调一遍参数,那么上一轮验收得到的所有结论,对新款式来说等于没做过。
三、验收线应该怎么定,才能真的保护采购方
下面六条,是我们在自己内部用了很久、也建议客户照着改进验收表的做法。
1)把样本库换成你自己的东西。
不要用厂商的标准样板集。取你产线上真实产生的不合格件,尤其是那批最难判的边缘缺陷,再配上一批合格件,并且要覆盖正常波动范围:不同批次、不同供应商来料、不同配色。样本量不必极大,但必须是你自己的。
2)检出率与误判率必须同时报,不接受只给一个数。
任何只写"检出率 99.X%"的验收表都是不完整的。正确写法是:对同一批样本,检出多少真实不合格、误判多少良品,两个数放在一起看。误判率控制在什么水平,由你的产线承受力决定,不由设备厂商的彩页决定。
3)按你的真实节拍和真实换款频率跑。
连续运行足够长的时间,中间必须安排几次换款,并把每次换款耗时记录在案。一台"跑得准但换款要半天"的设备,和一台"稍慢一点但换款十分钟"的设备,对多品种小批量的产线来说,后者往往更值钱。换款思路可参考柔性视觉 AOI 的落地思路。
4)判定标准要能按你的产品建库,而且要能追溯。
这一条比"精度是多少"重要得多。什么算过、什么算不过——触发点设多少、哪个检项算严重缺陷、临界品怎么处置——必须写成看得见的规则,并且每一批的结果能回查。判定口径如果只存在工程师的脑子里,那么他离职那天,你的品质管控就断档了。
5)把"谁来定这条线"写清楚。
判定阈值和触发点是按客户的产品设定的,设备负责严格按设定值判断合格与不合格,设备不替客户决定标准。如果验收表上写的是"设备能自动判断产品好坏",这种条款最后一定会吵架——因为它把"标准是什么"这个本该由工艺和品质部门负责的问题,推给了设备。
6)验收要在你的现场,不在厂商的展厅。
展厅里一切条件都是最好的。你的现场有反光、有振动、有其他机台的干扰,也有工人实际操作手法带来的差异。
四、关于设备能做到什么,我们把边界说清楚
既然谈验收,就把我们这边的能力边界一并摊开,避免读者按错误的预期去谈合同。
我们的工作集中在两件事:编写程序,以及把设备组装交付。ATE 类设备做的是"按设定好的触发点判断合格/不合格",属于判定与记录,不是替客户做标定。
具体说,把补偿参数写入固件或主控参数区、以及回读比对这一步,通常在工厂侧完成,使用轴体方与主控方提供的工具,属于烧录工位和软件组的职责。我们的设备负责让这道判定可验证、可追溯——结果与设定值、工位信息一起留得下来,客诉来了能拿出证据。标定与写入的责任在工厂侧,我们负责让它可验证。相关分工可延伸阅读:磁轴键盘量产端要补的两道检测、AOI 与 ATE 在品质管控里的分工。
工装部分同理:我们的按压机构是统一速度按压。这件事常被误认为"不够高级",但它其实是一个真卖点——速度一致,键与键之间、批次与批次之间的数据才可比;数据可比,才做得出分布;有了分布,客诉来的时候才拿得出证据。至于快速连点、半行程驻停、轻微余压这类动作,属于手感与可靠性范畴,是实验室和型式试验要做的事,不该塞进产线全检的验收表。签合同时分清这两类,能省掉很多不必要的争执。
五、如果手上正好有设备在谈,可以照这六项自查
- 要求厂商在你现场、用你的样本,同时报检出率和误判率两个数
- 把换款次数和每次换款耗时写进验收表
- 判定口径(触发点、严重缺陷定义、临界品处置)落成文字、双方签字,而不是一句"符合双方确认的检验标准"
- 明确标定与参数写入由谁负责、在哪个工位完成
- 结果留存要确认能否按工位回溯到当批判定记录
- 验收环境选你自己的产线,并把现场干扰条件如实记录
检测设备买得值不值,往往不取决于彩页上那个数字有多高,而取决于验收表上有没有把你自己产线的条件写进去。把标准写成可以核对的句子,比把参数写得漂亮重要得多。具体到工位配置,可查看键盘整机六工位自动测试线、四工位组装测试机、转盘两工位 PIN 脚测试机,或下载产品手册按机型对照。